精益生产线设计是基于丰田精益生产思想,以消除全流程浪费、最大化客户价值为核心的系统性产线规划方法,而非简单的设备物理排列。它通过打通价值流动、匹配客户需求节拍,实现少投入、高柔性、高质量的连续高效生产,是机械制造领域产线升级的核心落地路径。
一、核心底层逻辑
1.价值导向:完全以客户定义的价值为起点,识别并剔除七大典型浪费:过量生产、等待、无效搬运、过度加工、库存、多余动作、质量缺陷。
2.流动优先:打破传统批量生产模式,推动产品在工序间以单件流或极小批量连续流转,大幅压缩非加工等待时间。
3.拉动驱动:由后工序实际需求反向触发前工序生产,彻底避免过量生产造成的库存积压。
4.持续迭代:设计并非一次性完成,而是建立全员参与的Kaizen改善机制,长期动态优化产线效率。
二、核心设计原则
1.按节拍生产:以客户实际需求计算出的节拍时间为基准,所有工序作业时间必须≤节拍值,通过作业重组消除瓶颈。
2.柔性化布局:
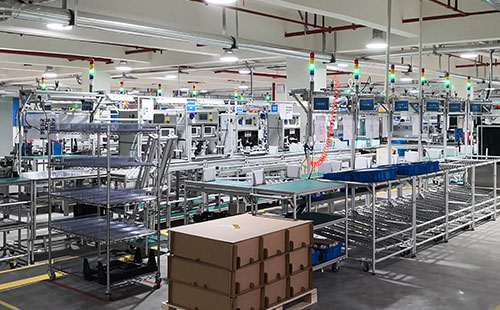
精益生产线优先采用U型、单元式布局,设备可灵活移动调整,适配多品种小批量的产品切换需求。
3.定点定时配送:线边不设大量库存,通过看板信号触发物流按需补料,既防缺料停线又严控在制品占用。
4.异常可视化:配套安灯报警系统,一线员工可直接停线处理问题,实现质量异常早发现、早拦截。
5.人机协同优化:将重复性、危险性工作交由自动化设备完成,释放人力聚焦高价值的判断与改善环节。
三、落地实施关键步骤
1.产品族划分:按工艺相似性对产品分组,避免同一条线覆盖差异过大的产品,导致频繁换模损失效率。
2.价值流映射:全流程梳理物料流与信息流,精准定位非增值环节,用数据明确改善空间。
3.工时实测与工序平衡:逐工位测定标准作业时间,拆分重组作业内容,让各工序负荷尽可能均衡。
4.线体布局设计:结合工艺特性选择倍速链、精益Cell线等适配线型,紧凑排布设备以压缩物料搬运距离。
5.体系配套搭建:建立看板拉动配送机制、标准化作业文件、异常快速响应流程,同步预留MES系统对接接口。
四、典型落地收益
1.在制品库存可降低60%以上,生产周期大幅缩短。
2.设备整体OEE(综合效率)可从常规70%左右提升至90%以上。
3.产线换型时间可压缩至分钟级,适配多品种订单的柔性生产需求。
4.线边作业半径缩小至1.5米以内,无效动作大幅减少,人均产出显著提升。


 联系我们




 当前位置:


